热门关键词: 304不锈钢价格 不锈钢板加工 304冷轧不锈钢板 316L不锈钢板冷轧
在超薄不锈钢箔采购中,最容易被关注的问题是:“最薄能做到多少?”
但对实际项目来说,材料能否稳定放料、顺利加工并按约定标准验收,通常比一个最小厚度数字更重要。尤其在医疗器械、芯片相关精密组件和传感器等应用中,材料厚度只是选型的起点。板形、表面、卷曲、边部状态以及包装方式,都可能影响后续加工与装配。
因此,选择超薄不锈钢箔,需要从“询问厚度”进一步走向“确认使用条件”,让材料规格与实际工艺相匹配。
即使厚度相同,不同材质和交付状态的精密钢箔,在成形、回弹及后续加工中的表现也可能不同。
项目选材时,建议先明确材料承担的功能:是用于支撑、隔离、防护,还是需要参与弹性变形?后续采用冲压、蚀刻、激光加工,还是其他工艺?是否涉及焊接、清洗或表面处理?
这些信息有助于共同确定材质牌号、软硬状态及相关性能要求,减少仅凭厚度选材带来的试样偏差。
对于医疗相关项目,还应结合具体用途确认耐腐蚀、清洁度及适用的验证要求。用于芯片相关组件或传感器的材料,则需要根据部件功能,进一步明确磁性、表面状态和尺寸稳定性等条件。应用领域可以帮助缩小选型范围,但不能替代具体的技术规格。
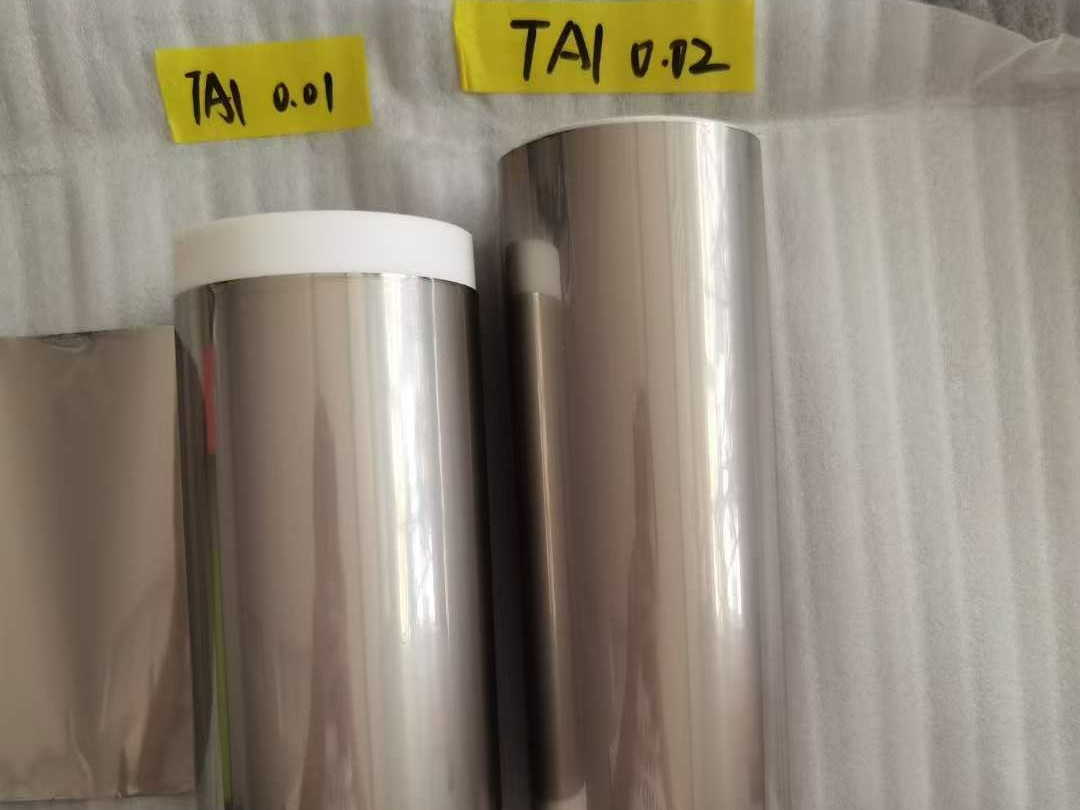
0.01mm相当于10μm。对于这一厚度级别的钢箔,采购沟通不能只停留在“是否能做”,还需要回答“如何控制、如何测量、如何验收”。
建议在试样前明确:
超薄材料的测量结果容易受到测量力、接触方式及样品状态等因素影响。供需双方提前统一检测方法,有助于减少因测量条件不同而产生的判断差异。
对0.01mm钢箔而言,可执行的公差与检测约定,比单独强调厚度数字更有价值。
精密钢箔的表面要求,应与后续工艺一起考虑。
如果材料需要进行蚀刻、涂覆、贴合或焊接,就应提前确认划伤、压痕、油污及其他表面缺陷的接受标准。对于有外观或表面粗糙度要求的部件,也应给出明确的检验条件,避免使用“表面良好”“无明显缺陷”等难以统一判断的表述。
板形同样不能忽略。边浪、局部起伏和卷曲,可能影响放料、定位、贴合及加工过程中的稳定性。超薄材料自身刚性较低,评价板形时,需要明确是在自由状态下观察,还是在规定张力或支撑条件下检测。
把检验状态写清楚,才能让试样结果更接近实际使用情况。
材料本身符合要求,并不意味着上机后就能顺畅使用。卷材的卷芯尺寸、收卷方向、卷径和单卷重量,也需要与放料设备及操作方式匹配。
在定制超薄不锈钢箔时,建议同步确认供货形式、宽度及宽度公差、边部要求,以及是否允许接头、如何标识接头等事项。对于片材,还需要关注尺寸、隔离保护和取用方式。
包装则应围绕运输、储存和拆包使用设计。合理的保护方式有助于降低端面碰伤、折痕及表面污染风险,让交付状态尽可能接近试样确认时的状态。
微型元器件材料的验证,不宜只看样品外观或检测报告,还应结合实际工艺进行。
更有价值的试样,是在接近正式生产的条件下,观察放料是否顺畅、加工是否稳定、成形或装配结果是否符合要求,并记录问题发生的位置与工况。这样才能判断问题来自材料规格、交付状态,还是设备参数与工艺配合。
试样通过后,应将已确认的材质、厚度公差、表面、板形、收料和检测要求整理为书面技术条件,作为后续供货与验收的共同依据。若正式供货的卷长、卷重或使用条件发生变化,还应评估是否需要补充验证。
超薄不锈钢箔的定制价值,在于让材料规格、交付方式和使用工艺相互适配。无论是新项目选材,还是现有材料的替代验证,都可以先从一份清晰的需求说明开始。
如您正在评估超薄不锈钢箔或0.01mm钢箔,欢迎提供目标厚度、宽度、用途、加工方式及预计用量;如已有图纸或验收标准,也可一并用于技术沟通。具体可供规格、公差范围与试样安排,应结合项目要求评估确认,为后续加工和批量导入建立更明确的依据。

0510-83855060
13382210539


 全国服务热线